Lựa chọn khí cho máy cắt Laser CNC
Trong công nghệ cắt Laser Fiber, khí hỗ trợ (assist gas) đóng vai trò cực kỳ quan trọng: nó vừa thổi bay kim loại nóng chảy ra khỏi mạch cắt, vừa bảo vệ thấu kính và trực tiếp tham gia vào phản ứng hóa học (hoặc vật lý) tại vùng cắt.
Chi phí dùng khí có thể chiếm tới 30% – 50% chi phí vận hành của máy. Vì vậy, hiểu rõ tính chất của từng loại khí sẽ giúp xưởng của bạn vừa có sản phẩm đẹp, vừa tiết kiệm tiền túi.
1. Khí Oxy ($O_2$) – Chuyên Trị Thép Dày, Tiết Kiệm Năng Lượng
Khi cắt bằng Oxy, một phản ứng sinh nhiệt mãnh liệt sẽ xảy ra giữa Oxy và sắt (thép carbon). Phản ứng này bổ sung một nguồn nhiệt lượng lớn giúp máy dễ dàng làm nóng chảy kim loại.
Vật liệu phù hợp: Thép carbon (sắt, thép đen) có độ dày trung bình đến rất dày (từ 3mm đến trên 30mm).
Chất lượng mạch cắt: Mặt cắt có màu xanh đen hoặc đen do bị oxy hóa (tạo lớp oxit sắt). Mạch cắt phẳng nhưng cần phải làm sạch nếu muốn sơn tĩnh điện lên trên (vì lớp oxit làm sơn dễ bong tróc).
Mẹo tối ưu chi phí:
Áp suất thấp: Cắt Oxy dùng áp suất rất nhỏ (chỉ từ 0.5 - 2.5 bar tùy độ dày). Do đó, lượng Oxy tiêu hao rất ít.
Với thép dày, Oxy là lựa chọn bắt buộc và kinh tế nhất vì nếu dùng Nitơ, bạn sẽ cần nguồn công suất cực lớn và lượng khí khổng lồ.
2. Khí Nitơ ($N_2$) – Cho Đường Cắt Sáng Bóng, Không Bavia
Ngược lại với Oxy, Nitơ là một khí trơ. Nhiệm vụ duy nhất của nó là dùng áp lực cực mạnh để "thổi" kim loại nóng chảy ra ngoài mà không cho phép xảy ra bất kỳ phản ứng cháy hay oxy hóa nào.
Vật liệu phù hợp: Thép không gỉ (Inox), Nhôm, Đồng, và các loại thép carbon mỏng cần sơn ngay không cần làm sạch.
Chất lượng mạch cắt: Mạch cắt sáng bóng, giữ nguyên màu sắc nguyên bản của vật liệu (đặc biệt là Inox), hoàn toàn không bị đen hay bavia.
Nhược điểm về chi phí:
Áp suất rất cao: Nitơ đòi hỏi áp suất lớn (từ 12 - 20+ bar) và lưu lượng cao để thổi sạch phôi.
Tiêu hao Nitơ rất nhanh. Nếu dùng bình khí hóa lỏng thông thường, chi phí sẽ rất cao khi cắt liên tục.
Mẹo tối ưu chi phí: Nếu xưởng của bạn cắt Inox liên tục bằng Nitơ, hãy đầu tư bình Nitơ lỏng (XL45) hoặc lắp đặt hệ thống trạm khí hóa lỏng thay vì dùng các bình khí nén nhỏ. Giá Nitơ lỏng rẻ hơn rất nhiều tính trên một đơn vị mét cắt.
3. Khí Nén (Compressed Air) – Giải Pháp Tiết Kiệm Tối Đa Cho Vật Liệu Mỏng
Khí nén chứa khoảng 78% Nitơ và 21% Oxy. Khi dùng khí nén, máy sẽ tận dụng áp lực lớn của Nitơ để thổi phôi và một chút phản ứng cháy của Oxy để đẩy nhanh tốc độ.
Vật liệu phù hợp: Thép carbon mỏng (dưới 4-5mm), Inox mỏng (dưới 3mm), Nhôm mỏng.
Chất lượng mạch cắt:
Với thép carbon: Tốc độ cắt bằng khí nén nhanh hơn Oxy đối với tấm mỏng, mặt cắt có màu xám vàng.
Với Inox: Đường cắt sẽ bị hơi ngả vàng/vàng chanh (do có 21% Oxy gây oxy hóa nhẹ), không sáng bóng bằng Nitơ 100% nhưng hoàn toàn chấp nhận được nếu sản phẩm không yêu cầu thẩm mỹ quá khắt khe hoặc có công đoạn đánh bóng sau đó.
Mẹo tối ưu chi phí: Chi phí gần như bằng 0 (chỉ tốn tiền điện chạy máy nén khí). Đây là giải pháp "vua" để tối ưu giá thành cho các xưởng làm vỏ tủ điện, thang máng cáp, hoặc đồ quảng cáo tấm mỏng.
LƯU Ý BẮT BUỘC: Khí nén phải qua máy sấy khí và hệ thống lọc 3-4 cấp để đảm bảo khô tuyệt đối, sạch dầu và sạch bụi. Nếu khí nén bị dính dầu hoặc hơi nước, nó sẽ làm bẩn và cháy thấu kính laser (chi phí thay thấu kính sẽ đắt hơn nhiều tiền khí tiết kiệm được).
Bảng Tổng Kết Lựa Chọn Khí Để Tối Ưu Chi Phí & Chất Lượng
| Loại vật liệu | Độ dày | Chất lượng yêu cầu | Loại khí nên chọn | Đánh giá chi phí vận hành |
| Thép Carbon (Sắt) | Mỏng (≤ 3mm) | Hàng chợ / Khuất bên trong | Khí nén | Siêu rẻ |
| Mỏng (≤ 3mm) | Cần sơn ngay không xử lý | Nitơ ($N_2$) | Trung bình - Cao | |
| Dày (≥ 4mm) | Mọi tiêu chuẩn | Oxy ($O_2$) | Rẻ (Tiêu hao khí rất ít) | |
| Inox / Nhôm | Siêu mỏng (≤ 2mm) | Tiết kiệm giá thành | Khí nén | Siêu rẻ |
| Mọi độ dày | Thẩm mỹ cao, sáng bóng | Nitơ ($N_2$) | Cao (Cần dùng Nitơ lỏng để giảm giá thành) |
📌 Lời khuyên vàng khi vận hành: Khởi nghiệp hoặc xưởng vừa/nhỏ nên đầu tư một bộ Máy nén khí áp cao (15-16 bar hoặc 30 bar) chuyên dụng cho laser cùng hệ thống lọc sấy thật tốt. Bạn sẽ tiết kiệm được một khoản tiền khí khổng lồ trong 1-2 năm đầu vận hành máy cắt AccTek đấy, hiện tại chúng tôi cung cấp máy nén khí cao áp khi mua cùng bộ với máy cắt, giá máy 15kw - 16 bar chỉ chưa tới 60 triệu ( bao gồm VAT )
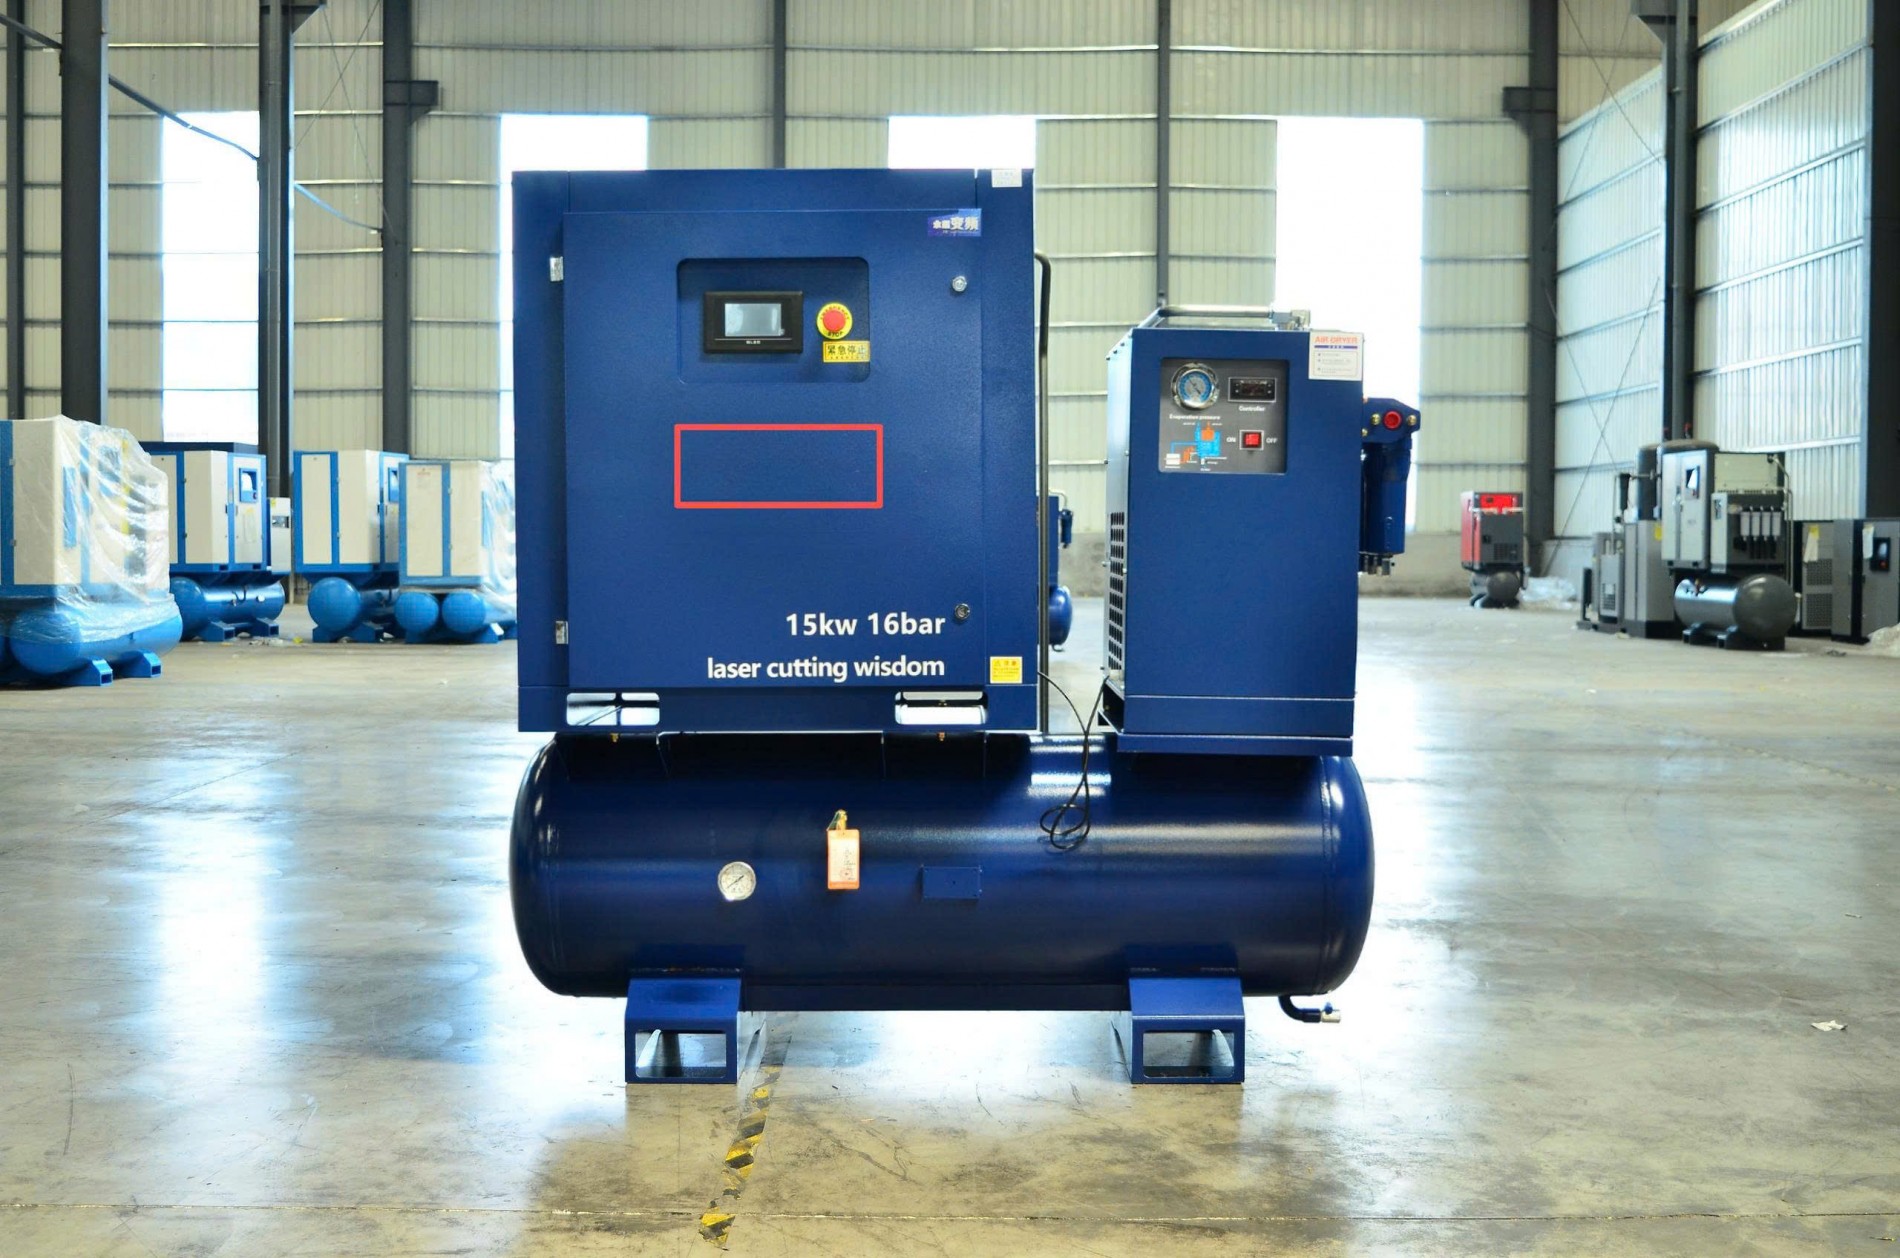
Máy cắt Laser CNC AccTek Việt Nam chính là chiếc "chìa khóa vàng" giúp các doanh nghiệp nâng cao năng lực cạnh tranh trong kỷ nguyên sản xuất tự động hóa. Sở hữu một thiết bị chất lượng chuẩn châu Âu với chi phí vận hành cực thấp sẽ giúp xưởng của bạn tự tin nhận những đơn hàng khó tính nhất.
Nếu bạn cần tư vấn sâu hơn về cấu hình, báo giá chi tiết từng model máy cắt AccTek phù hợp với nhu cầu riêng, hãy liên hệ ngay với các đơn vị phân phối chính hãng uy tín tại Việt Nam để được hỗ trợ và chạy thử mẫu (test mẫu) miễn phí!
Để nhận catalogue chi tiết, thông số kỹ thuật chi tiết và bảng báo giá gốc từ nhà máy, quý khách hàng vui lòng liên hệ:
Hotline/Zalo: 0907 611 555
Địa chỉ Kho/Nhà xưởng:
Miền Nam: 113T/2 , đường Lê Thị Trung, An Phú, TP HCM ( An Phú, Thuận An, Bình Dương cũ )
Miền Bắc : Kế QL 39A, Đạo Khê, Yên Mỹ, Hưng YênWebsite: http://acctekvietnam.com/
Miền Nam :113T/2,Đường Lê Thị Trung , Khu phố 1B, Phường An Phú, Thành phố Hồ Chí Minh
Miền Bắc : Kế QL39A, Đạo Khê, Yên Mỹ , Hưng Yên
Hotline : 0986 363 552 - 0907 611 555 ( Mr Thuận )